涂装线全解析:从工艺构成到选型落地的制造业实战指南
在制造业的众多生产环节中,表面处理往往直接决定产品的外观质感与使用寿命。涂装线作为实现这一环节的核心装备,其规划水平、设备配置和运行稳定性,直接影响涂层质量、生产效率以及环保合规成本。无论是汽车零部件、五金件、家电外壳,还是家具、建材、塑料制品,一条匹配得当的涂装线,往往能让整条生产链的节拍顺畅起来。本文从工艺构成、设备分类、选型要点到日常维护,系统梳理涂装线的关键知识,供正在规划或改造产线的制造企业参考。
涂装线到底是什么:一条完整的表面处理系统
涂装线并不是单台设备,而是一套由前处理、喷涂、固化、输送、环保等多个单元协同组成的连续化生产系统。工件从上线到下线,依次经过除油、除锈、磷化(或硅烷处理)、水洗、烘干、喷涂、流平、固化、冷却等工序,每个环节的工艺参数都需要与涂料特性、工件材质和产能节拍相匹配。
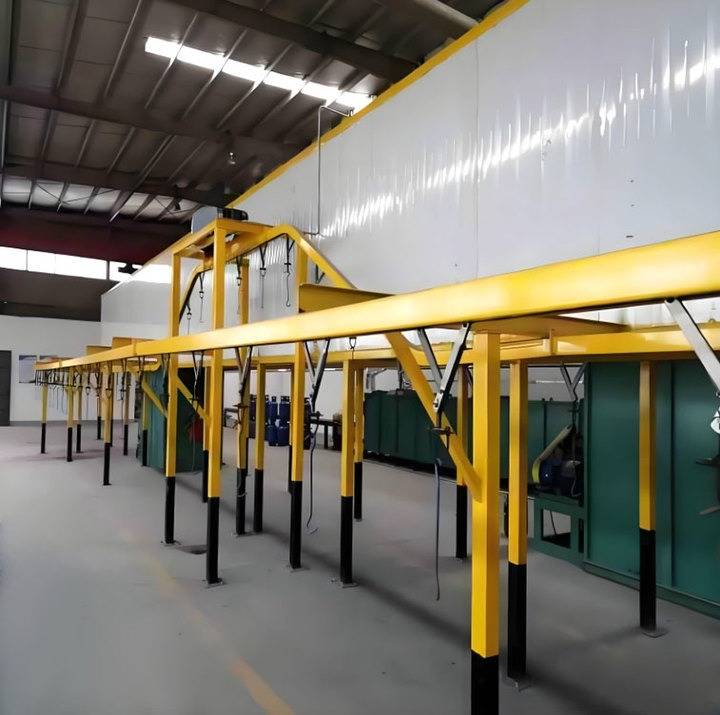
从行业覆盖面来看,涂装线的应用几乎贯穿整个制造业:食品机械与粮食加工设备的外壳防护、纺织机械与印染设备的耐腐蚀涂层、木材加工与人造板家具的表面装饰、造纸与包装纸箱设备的防锈处理、化工与化肥设备的防腐涂装、制药与医疗器械的洁净喷涂、水泥玻璃陶瓷等非金属制品的装饰涂层、钢铁与有色金属制品的防锈底漆、五金紧固件与模具的批量涂覆、汽车零部件与新能源汽车电池托盘的功能涂层、电气机械与电机外壳的绝缘涂装、电子通信设备与家用电器的外观喷涂,乃至仪器仪表与光学仪器的精密涂覆,都能看到涂装线的身影。不同行业对涂层附着力、耐盐雾、耐候性、外观等级的要求差异很大,这也决定了涂装线必须走非标定制的路线。
涂装线的典型工艺构成
前处理单元
前处理是涂层附着力的基础。常见方式包括浸渍式、喷淋式和喷淋浸渍组合式,工序涵盖预脱脂、主脱脂、水洗、表调、磷化、钝化、纯水洗和烘干。对于铝件、镀锌件等敏感基材,硅烷或陶化处理正在逐步替代传统磷化,以减少重金属排放。
喷涂单元
喷涂环节按自动化程度可分为手动喷漆线、往复机喷涂线和机器人喷涂线。液体涂料常用空气喷涂、高压无气喷涂、静电喷涂等方式;粉末涂料则采用静电粉末喷涂。喷房内的风速、温湿度、洁净度都会影响漆膜外观,尤其是对外观要求高的家电外壳和汽车零部件,喷房往往需要恒温恒湿控制。
固化单元
固化方式主要包括热风循环烘道、红外辐射和UV固化。UV固化机适用于UV涂料,固化时间短、能耗低,常用于塑料件、木器地板和电子产品外壳。热风烘道则适用于绝大多数溶剂型和水性涂料,温度曲线需要根据涂料供应商的技术参数分段设定。
输送单元
输送系统是串联各工序的“骨架”。常见形式包括悬挂链输送线、皮带输送机、皮带转弯机、滚筒输送线、链板输送线和地轨台车。悬挂链适合形状复杂、需多角度喷涂的工件;皮带输送机和皮带转弯机则适合平面件、箱体件以及包装流水线段的转运。输送线的节拍设计必须与喷涂、固化时间匹配,否则容易在前处理或烘道出口形成瓶颈。
涂装设备的主要分类与适用场景
- 按工件形态分:悬挂式涂装线适合五金件、汽车零部件、金属家具;平面带式涂装线适合板材、玻璃、塑料面板;箱体式涂装线适合机柜、家电外壳。
- 按涂料类型分:液体涂装线(溶剂型、水性)、粉末涂装线、UV涂装线、电泳涂装线。电泳线在汽车零部件和五金件防锈领域应用广泛,涂层均匀性和泳透力优势明显。
- 按自动化程度分:手动线、半自动线、全自动机器人线。批量小、换色频繁的订单适合半自动配置;大批量、颜色稳定的产品更适合全自动线。
- 按环保配置分:常规涂装线、带废气处理(活性炭吸附、催化燃烧、蓄热燃烧)的环保型涂装线、水性漆涂装线。随着环保要求趋严,水性涂料和末端治理设备已成为新建涂装线的标准配置。
涂装线选型的五个关键维度
1. 工件与产能匹配
先明确最大工件尺寸、重量、挂具形式以及班产需求,再倒推输送速度、喷房数量和烘道长度。产能估算要留出换色、清洗和设备保养的时间余量,避免理论产能与实际产出脱节。
2. 涂层质量要求
外观等级、膜厚范围、附着力、耐盐雾时长、耐候性等指标,直接决定前处理方式、喷涂设备和固化工艺的选择。例如户外建材需要较高的耐候性,往往要选用氟碳或聚酯粉末涂料,并配套相应的固化曲线。
3. 场地与布局条件
厂房层高、柱距、地面承重、物流出入口都会限制涂装线的走向。U型、直线型、多层立体布局各有适用场景,需要在方案阶段结合输送线转弯半径和皮带转弯机的布置进行模拟。
4. 环保与能耗
涂料类型、废气风量、废水排放、能耗结构都需要提前核算。水性漆虽然VOCs含量低,但对前处理洁净度和烘干条件要求更高;粉末涂装无溶剂排放,但换色清洗较为繁琐。合理的方案应在环保合规与运行成本之间取得平衡。
5. 扩展性与维护便利
产线是否预留未来增产空间、喷房是否便于换色清洗、烘道是否设置检修门、输送线是否便于局部更换,这些细节在长期运行中影响很大。非标输送线定制时,尤其要关注易损件的通用性和备件供应。
涂装线运行中的常见问题与应对思路
实际生产中,涂装线的故障和 quality 问题往往集中在几个环节。漆膜附着力不足,多与前处理水洗不彻底、磷化膜异常或烘干不充分有关;涂层表面出现颗粒、缩孔,通常指向喷房洁净度、压缩空气含油含水或涂料过滤不到位;色差问题则可能与涂料批次、膜厚波动和固化温度不均相关。输送线方面,悬挂链积放失灵、皮带跑偏、转弯机卡件是高频故障点,需要建立定期点检和润滑制度。
此外,涂装线的能耗管理也值得重视。烘道保温性能、喷房送排风平衡、UV固化机灯管衰减、空压系统泄漏,都会在日积月累中推高运行成本。建议企业建立工序能耗台账,结合生产节拍优化开机时间,避免设备空转。
结语
涂装线是一项典型的系统工程,涉及工艺、设备、输送、环保和现场管理多个专业面。对于制造企业而言,与其追求“大而全”的配置,不如围绕自身产品特点、质量目标和场地条件,做有针对性的非标定制方案。昆山及长三角地区聚集了大量表面处理配套企业,在涂装设备、喷涂线、喷漆线、UV固化机、装配线和包装流水线的集成方面积累了丰富经验。前期把工艺验证和布局规划做扎实,后期运行中的质量波动和改造成本就会小得多。