涂装线全流程解析:从工艺设计到非标定制的实战指南
在制造业转型升级的浪潮中,涂装线作为产品表面处理的核心装备,直接关系到产品的外观品质、耐候性能和生产效率。无论是汽车零部件、五金制品,还是家电外壳、建材型材,一条设计合理的涂装线往往能让企业在品质与产能之间找到最佳平衡点。昆山易华自动化深耕涂装设备领域多年,结合一线项目经验,围绕涂装线的工艺构成、选型要点、常见问题及非标定制思路展开系统梳理,供制造企业参考。
一、涂装线到底是什么:一条完整的表面处理流水线
涂装线并非单一设备,而是由前处理、喷涂、固化、输送、环保等多个功能段串联而成的系统性工程。通俗地说,工件从上线到下线,要经历"清洗—干燥—喷涂—流平—固化—冷却"这一整套流程,每个环节的匹配度决定了最终涂层的附着力、均匀度和外观质量。
从行业应用看,涂装线的下游覆盖面极广:汽车及零部件、摩托车、新能源汽车电池托盘、工程机械、矿山机械、农业机械、五金紧固件、模具、家电外壳、计算机与通信设备机箱、照明灯具、建材铝型材、金属家具、办公家具、医疗器械、仪器仪表外壳等,都离不开喷涂线与喷漆线的支撑。不同行业对涂层厚度、色差控制、耐盐雾时长的要求差异很大,这也决定了涂装设备必须"因件制宜"。
二、涂装线的核心构成与工艺要点
1. 前处理段
前处理是涂层附着力的基础。常见工艺包括预脱脂、脱脂、水洗、表调、磷化(或陶化)、钝化、纯水洗、烘干等工序。对于钢铁件、铝件、镀锌件,前处理配方差异明显;若前处理不彻底,后续喷涂再精细也容易出现起泡、脱落、盐雾不达标等问题。槽液浓度、温度、喷淋压力、工序间滴水时间,都是需要精细管控的参数。
2. 喷涂段
喷涂分为手动喷涂、自动喷涂和机器人喷涂。批量稳定、形状规整的工件适合自动喷涂或往复机喷涂;形状复杂、多品种小批量的场景则更适合柔性化喷涂单元。喷房内的风速、温湿度、洁净度直接影响漆膜外观,水性漆与溶剂型漆对喷房环境的要求也不相同。
3. 流平与固化段
流平让漆膜自然铺展、消除橘皮,UV固化机则通过紫外光引发涂层交联,实现秒级固化,特别适合板材、塑料件、3C外壳等热敏基材。传统烘道固化则多用于粉末涂料和溶剂型涂料,温度曲线、升温速率、保温时间需要与涂料体系匹配。固化不足会导致硬度不够、耐溶剂性差,固化过度则可能引起色变和脆化。
4. 输送段
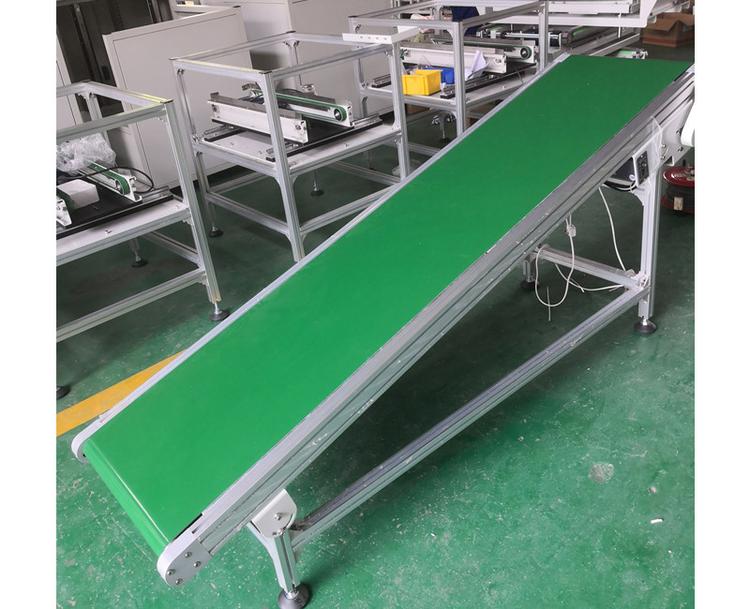
输送线是涂装线的"血管"。常见形式包括悬挂链输送线、皮带输送机、皮带转弯机、辊道输送线、倍速链装配线等。悬挂链适合吊挂式工件连续生产,皮带输送机与皮带转弯机则在平面输送、转弯过渡、装配与包装衔接中表现出色。输送速度的稳定性、转弯半径的合理性、与喷涂节拍的同步性,都会影响整线效率。
5. 环保与辅助系统
涂装线涉及废气、废水、漆渣处理。活性炭吸附、催化燃烧、沸石转轮浓缩等废气治理方案需根据风量、浓度、成分选型;漆雾处理则常用水帘、文丘里、干式过滤等方式。环保系统不是"附加项",而是涂装设备能否长期稳定运行的前提。
三、涂装线选型:先问清楚五个问题
很多企业在采购涂装设备时容易陷入"比价格、比配置"的误区,实际上选型应从自身工艺需求出发。建议先回答以下五个问题:
- 工件是什么?材质(钢铁、铝、塑料、木材)、尺寸、重量、形状复杂度,决定了输送方式和喷涂方式。
- 产能要求多少?日产量、节拍时间、单班还是多班运行,直接决定线体长度和固化炉功率。
- 涂层标准是什么?漆膜厚度、色差范围、附着力等级、耐盐雾小时数,决定了前处理工艺和涂料体系。
- 场地条件如何?厂房层高、柱距、承重、水电气配套、排放条件,影响整线布局和走向。
- 未来是否扩产?是否预留工位、是否兼容多品种切换,关系到涂装线的柔性化设计。
把这五个问题理清楚,再与涂装设备厂家沟通,方案才有落地基础。昆山涂装设备市场供应商众多,建议实地考察厂家的加工能力、质量检测流程和已交付案例,避免只看效果图。
四、非标输送线定制:涂装线效率的隐形杠杆
涂装线的节拍瓶颈,很多时候不在喷房,而在输送环节。工件上下线是否顺畅、转弯处是否卡件、装配与包装流水线能否无缝衔接,都会拖累整线产出。因此,非标输送线定制在涂装线项目中占据重要位置。
以皮带输送机与皮带转弯机为例,前者适合平面连续输送,后者解决空间受限条件下的转弯过渡问题,二者组合可以构建灵活的包装流水线与装配线。对于需要吊挂喷涂的工件,悬挂链输送线配合积放功能,可实现喷涂区与固化区的节拍解耦。对于重型工件,辊道输送线或板链输送线更为稳妥。定制时需重点关注链条材质、驱动功率、张紧结构、润滑方式以及与喷涂设备的信号联动。
五、涂装线运行中的常见问题与应对思路
- 漆膜附着力差:优先排查前处理脱脂是否彻底、磷化膜是否均匀、水洗水质是否达标。
- 色差与橘皮:检查喷涂参数(气压、流量、枪距)、喷房风速与温湿度、流平时间是否充足。
- 固化不良:核对炉温曲线与实际工件温度,注意挂具吸热和工件堆叠对升温的影响。
- 输送卡件:检查转弯半径、链条张紧度、导轨磨损情况,必要时调整挂具间距。
- 废气排放波动:关注活性炭饱和周期、漆雾预处理效果,建立定期更换与监测制度。
这些问题看似分散,实则都指向同一个原则:涂装线是一个系统,任何单点优化都要放在整线节拍和工艺链条中考量。
六、从涂装线到整厂自动化:协同设计的价值
越来越多的制造企业不再孤立地采购涂装线,而是把喷涂线、输送线、装配线、包装流水线作为一个整体来规划。前段工件经皮带输送机进入喷涂区,喷涂固化后由皮带转弯机转入装配线,再衔接包装流水线完成出货——这种一体化布局能显著减少中间搬运和等待浪费。
在这一过程中,UV固化机、悬挂链、皮带输送设备、喷漆线的选型需要统一节拍、统一接口、统一控制逻辑。具备非标输送线定制能力的涂装设备厂家,往往更能胜任这类整线协同项目,也更便于后期维护与扩产改造。
七、结语
涂装线的价值,最终体现在产品品质的稳定性和生产系统的效率上。从工艺设计到设备选型,从环保配套到输送衔接,每一个环节都需要扎实的工程经验支撑。对于正在规划涂装设备升级或新建喷涂线的企业而言,与其追求"配置清单"的堆砌,不如把工件特性、产能目标、涂层标准和场地条件讲清楚,让方案回归工艺本身。昆山易华自动化持续专注于涂装线、喷涂线、喷漆线、UV固化机及各类非标输送线的研发与制造,愿与更多制造企业一起,把表面处理这道工序做稳、做精、做出效率。